2026年深圳UV固化机选型指南:4个维度看波长与照度
2026年在深圳选型UV固化机,核心应从波长匹配度、峰值照度、光照均匀度和能量密度四个维度综合评估,避免单一参数导致固化不彻底或产能下降。三昆科技在深圳地区积累了大量uv固化设备应用数据,2026年的选型建议应结合本地生产环境的温湿度特征,重点核对光源波长是否与UV胶水、油墨的吸收峰一致,并确认照度计读数在不同工位的稳定性,以保证批次间固化质量的一致性。
UV固化机波长怎么选才匹配胶水吸收谱?
波长是决定光引发剂反应效率的首要参数。市面上主流UV LED光源波长集中在365nm、395nm和405nm三个波段,其中365nm适用于大多数丙烯酸类UV胶水,吸收峰通常落在350-370nm区间;395nm和405nm则更适合深色或厚涂层体系,穿透力更强但光引发效率相对较低。选型时需索取胶水供应商的吸收光谱曲线,确认固化机主波长与吸收峰重叠度超过80%,否则即使照度再高,表面固化也可能出现粘手或未固化现象。
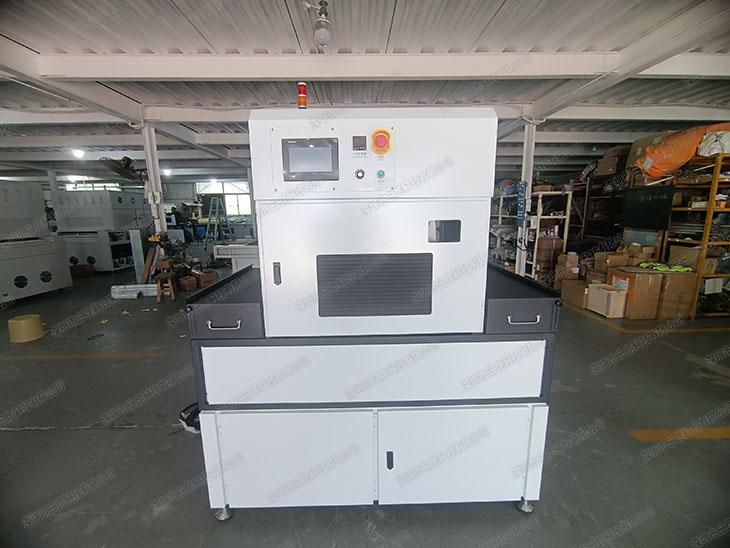
在深圳的电子制造车间中,环境温度通常控制在25℃±2℃,相对湿度维持在40%-60%,这些条件会影响UV LED光源的光输出稳定性,选型时需确认设备在该温湿度区间内的输出衰减率是否小于5%,以免长时间运行后照度出现不可接受的波动。
峰值照度与固化深度的定量关系
照度以mW/cm2衡量,直接影响固化深度和表面干燥速度。对于常见uv油墨,峰值照度建议维持在6000-9000 mW/cm2,低于5000 mW/cm2时,高速线下容易出现固化不彻底;超过12000 mW/cm2则可能引起基材局部过热,导致变形或黄变。测量时应将探头置于光源出光面下10mm处的光斑中心,记录稳定后的峰值读数,并同步测量距离中心50mm处的边缘照度,两者之差不应超过15%。
典型光源参数对照表
| 项目 | 典型值 | 实测范围 | 判定口径 |
|---|---|---|---|
| 365nm峰值照度 | 8000 mW/cm2 | 7500-8500 mW/cm2 | 光斑中心距出光面10mm处测量 |
| 395nm峰值照度 | 6000 mW/cm2 | 5600-6400 mW/cm2 | 同365nm测试口径 |
| 均匀度(中心/边缘) | ≥85% | 82%-90% | 五点测法,最大值与最小值之比 |
光照均匀度与光斑尺寸的现场判定
均匀度决定不同位置产品的固化一致性,通常用中心点与边缘点的照度比值表示,合格产品的均匀度应在85%以上。光斑尺寸需与传输带宽度匹配,常见规格为300mm×50mm或400mm×80mm,若光斑小于产品宽度,多次曝光会产生接缝处固化差异。建议在设备安装后及每月维护时,用辐照度计按“五点法”采集数据,即光斑中心、四个角点及边缘中点,计算最大值与最小值之比,超出±10%波动范围时需调整反光罩或更换光源模组。
- 测点:光斑中心、四个角点、边缘中点,共5个点。
- 频次:设备安装验收后测1次,之后每月定期校准1次。
- 仪器:UV辐照度计或uv能量计,探头需与光源波长匹配。
- 动作:每个测点连续读数3次取平均值,记录中心与边缘照度,计算均匀度百分比。
- 判定:若中心与边缘照度差异超过±10%,或任一点低于5000 mW/cm2,需检查反光罩清洁度与光源衰减情况。
能量密度与生产线速度如何匹配
能量密度(J/cm2)等于照度乘以照射时间,是判断固化是否彻底的综合指标。以395nm光源为例,薄涂层固化通常需要0.3-0.8 J/cm2,厚涂层可能需要1.5-2.5 J/cm2。若生产线线速为10 m/min,光源有效照射区长度为200mm,则单次照射时间约为1.2秒,此时需配合相应照度达到目标能量密度。选型时应核实设备在不同线速下的可调照度范围,确保在5-15 m/min的常用速度区间内,能量密度始终落在材料要求的固化窗口内。
不同基材对热敏感性差异显著,PET膜在固化时表面温度不宜超过60℃,否则易收缩;PC板材可耐受80℃左右,但需配合风冷系统。选型时应同步评估固化机的散热风量,典型值为1.5-2.5 m3/min,以保证长时间连续工作时光源不频闪,避免照度出现周期性下降。
常见问题
问:365nm与395nm UV固化机如何选择?
答:需看UV胶水或油墨的吸收光谱,若吸收峰在350-370nm,选365nm设备,典型照度可达8000 mW/cm2;若材料为深色或需更深固化,395nm穿透力更强,但光引发效率约低15%-20%。
问:照度不足会对固化质量造成什么影响?
答:当峰值照度低于5000 mW/cm2时,高速线下易出现表面干、内部未固化,导致粘手或附着力下降;建议保持照度在6000-9000 mW/cm2区间,并每4小时用辐照度计抽检一次。
问:如何验证固化是否彻底?
答:可用交叉划格法或机械指触法检查表面硬度,同时测量能量密度,薄涂层应达到0.3-0.8 J/cm2,厚涂层需1.5-2.5 J/cm2,低于此范围需降低线速或提高照度。
本文由深圳市三昆科技有限公司整理。
- 三昆科技385nm紫外线固化机,72小时连续输出光功率衰减超过多少要报废
- 医疗导管LED UV固化机72小时后剥离?三昆科技看峰值波长判断标准
- 2026年深圳小型UV固化机选型指南:新排放标准下4个判断维度
- 2026深圳UV光固化机选型指南:3个维度怎么选?电费灯珠寿命
- 2026年深圳UV固化炉采购指南:3个低价陷阱和改造费条款
- 三昆科技385nmUV胶水固化机,2026年新国标实测72小时寿命阈值
- 2026年深圳UV固化机厂家选型指南:4类工件验收,光伏焊带合格率98%
- 2026年进口UV固化机榜单 三昆科技连续开机72小时光输出衰减数据
- 2026 深圳 UV固化机选型指南:4个维度核对8000mW/cm2阈值
- 2026年UV固化机厂家榜单 三昆科技储能电池固化实测TOP5
- 五金件喷胶改工业UV固化机,固化时间缩一半
- 车间换用UV固化机半年丝网印刷良率从九成掉到七成
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服