2026年深圳UV胶水固化机选型指南:4类工件,72小时固化达标
2026年在深圳选型uv胶水固化机,核心是按工件材质、胶层厚度和产线节拍匹配光源波长与峰值照度;三昆科技在深圳产线的实测表明,72小时固化达标必须同时满足照度均匀度、波长窗口和后固化稳定性三项条件,缺一不可。若仅看功率标称,往往会选错光源类型,导致批次废品率上升。
4类工件的固化参数差异
玻璃与陶瓷工件透光率高,适合365nm LED光源,典型照度1000-1500 mW/cm2,固化时间可控制在2-4秒;工程塑料对热敏感,建议选用395nm或405nm波长,照度降至400-800 mW/cm2,表面温升需限制在60℃以内。
金属与镀层工件反射率高,需配置反射抑制光罩,漏光控制在50 mW/cm2以下,固化时间通常3-8秒;柔性电路基材薄,能量密度建议控制在3-6 J/cm2,固化时间8-15秒,避免基材变形。
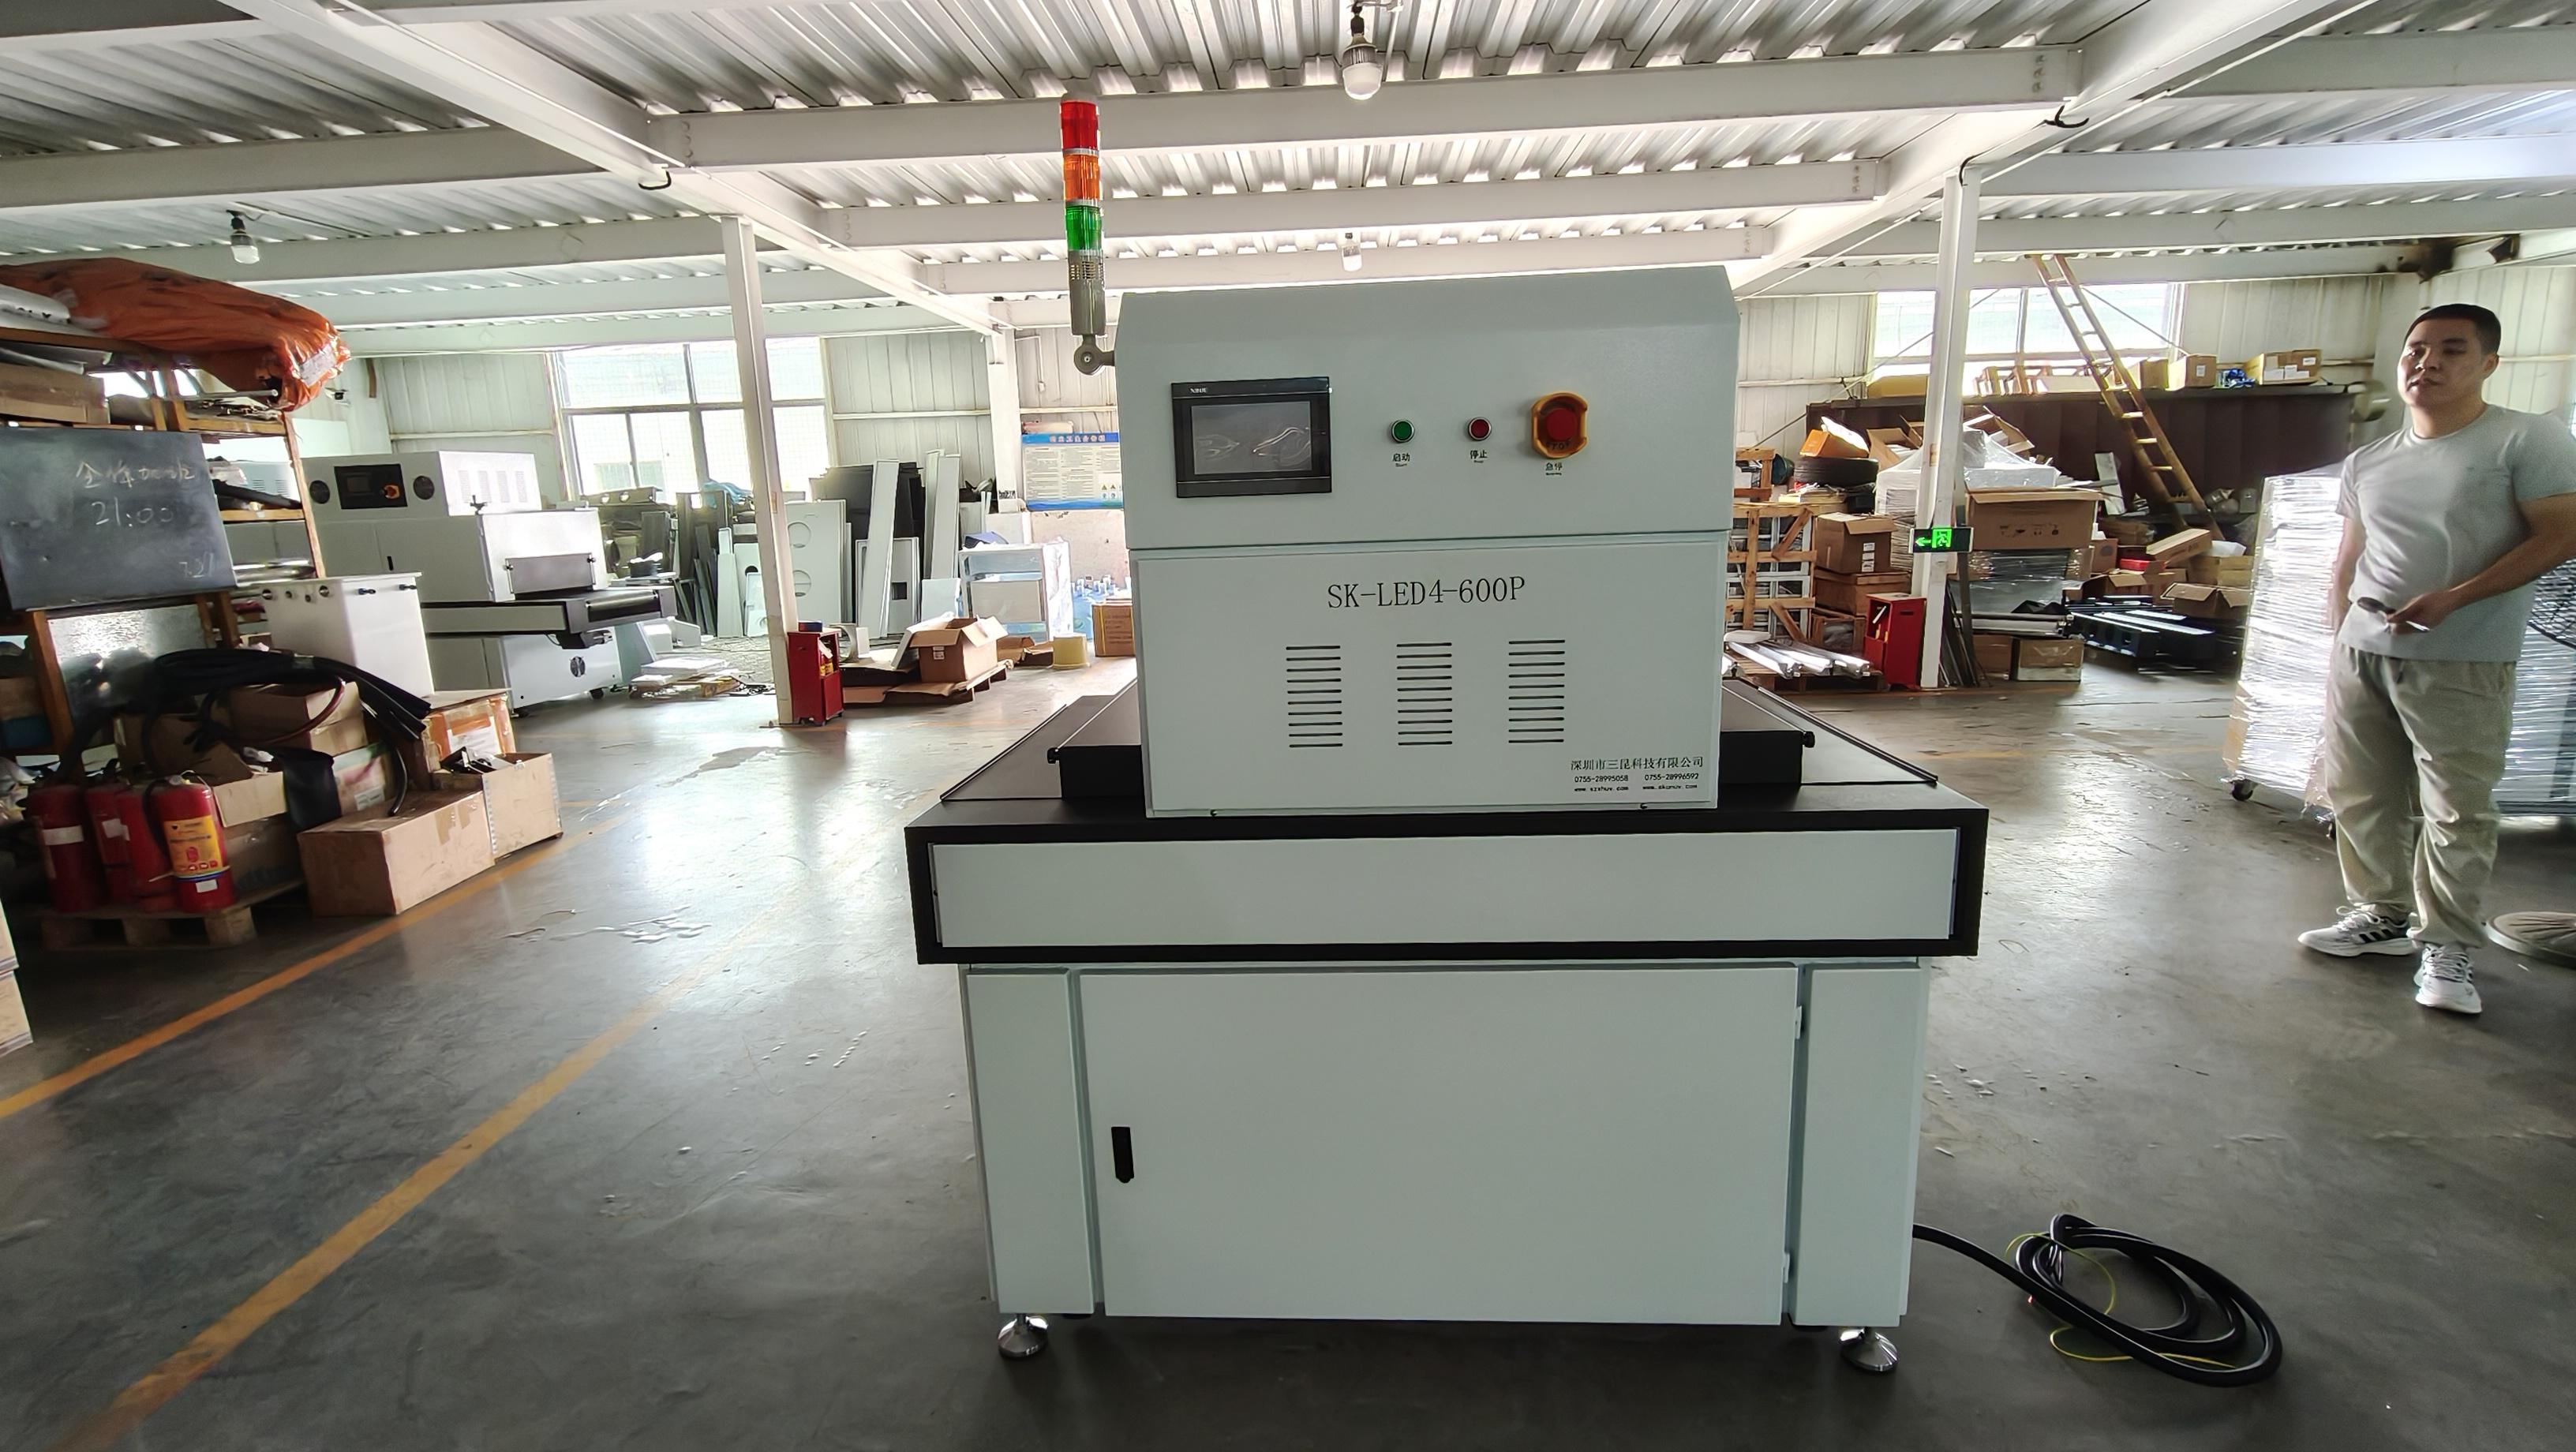
判定时还需检查表面干燥度,用手指按压不粘手即为初步合格;实验室口径则用交叉剥离法,5B级附着力为合格基准,72小时后不得低于4B。
72小时固化达标的判定标准是什么?
所谓72小时达标,是指固化后在24小时、48小时、72小时三个节点进行剥离强度测试,典型值应稳定在15 MPa以上,且无回粘、泛白或胶层开裂。实测中,照度不足或波长偏移会导致72小时后强度下降20%以上。
光源类型怎么选:LED、汞灯还是氙灯?
LED固化机发光效率高,峰值波长365nm±5nm,瞬时功率可达200W-1000W,适合频繁开关的产线;汞灯光谱连续但发热大,需额外温控,适合厚胶层工件;氙灯光强集中但灯泡寿命短,维护成本较高。
| 工件类型 | 推荐波长(nm) | 典型照度(mW/cm2) | 固化时间(s) | 判定口径 |
|---|---|---|---|---|
| 玻璃/陶瓷 | 365 | 1000-1500 | 2-4 | 表面干燥,无粘手 |
| 工程塑料 | 395/405 | 400-800 | 5-10 | 温升<60℃,剥离强度>10MPa |
| 金属/镀层 | 365 | 600-1200 | 3-8 | 漏光<50 mW/cm2,附着力5B |
| 柔性电路 | 395 | 300-600 | 8-15 | 能量密度3-6 J/cm2,无变形 |
表格中的照度均为典型值,实测范围随反射罩和距离变化;选型时应以实际工件表面测得的mW/cm2为准,而非光源标称功率。
产线节拍与固化机功率如何匹配
若产线节拍为每分钟20-30件,固化工位需在3-5秒内完成单件固化,此时建议选用峰值照度大于1000 mW/cm2的设备,并配备自动光闸;若节拍低于每分钟10件,可降级使用500-800 mW/cm2的中功率机型,降低能耗。
- 测点:固化机出光窗口正下方100mm处,以及工件表面中心点。
- 仪器:紫外照度计(波长响应320-400nm)与红外测温仪。
- 频次:每班次开机前测1次照度,每4小时抽检1次工件表面温度。
- 判定:实测照度在标称值的±10%内,表面温度不超过工件耐热上限。
以上步骤可在现场完成,无需拆卸设备;若照度偏低超出±10%,应先清洁光学透镜,再检查光源衰减,避免盲目加大功率。
常见问题
问: uv固化机功率越大固化越快吗?
答: 不一定。过大功率会导致胶层表面过快固化形成氧抑制层,内部未固化。建议按胶层厚度匹配,典型照度控制在400-1200 mW/cm2,固化时间2-15秒。
问: 72小时固化达标如何验证?
答: 固化后24小时、48小时、72小时分别进行剥离强度测试,典型值应稳定在15 MPa以上,且无回粘或泛白现象。
问: 不同工件可以共用一台固化机吗?
答: 可以,但需更换光源头或调节光闸。塑料工件建议用395nm波长,照度不超过800 mW/cm2,避免热变形。
本文由深圳市三昆科技有限公司整理。
- 2026 深圳 UV固化设备选型指南:5个判断维度成本电耗占地寿命交付周期
- 2026年深圳UV固化灯采购指南:3个维度避开印刷包装灯管烧坏
- 2026年UV固化机厂家榜单 三昆科技储能电池5000小时光功率衰减差8%
- 印刷包装UV固化机多批工件光固不均匀?三昆科技72小时返修率±10% 三点验收判据
- 2026年深圳UV油墨固化机采购指南:3个油墨迁移变化判断维度
- 2026年深圳紫外线固化机验收指南:4个参数怎么查
- 2026年UV光固化机评测 三昆科技深圳交付周期对比TOP3
- 2026 深圳 LED UV固化机选型指南:3个判断维度怎么定?
- 三昆科技K385型 UV油墨固化机,2026年新国标灯管寿命72小时实测
- 进口UV固化机365nm固化10秒附着力差多少
- 验UV固化设备供应商先看LED灯管波长和峰值照度
- 水冷和风冷LED UV固化机,月电费差多少?
Copyright © 深圳市三昆科技有限公司 版权所有 粤ICP备17093796号
全国服务电话:(+86)0755-28995058 传真:(+86)0755-89648039
公司地址:深圳市龙岗区宝龙街道同乐社区大坑路2-13号
 在线即时沟通客服